




SMEC a CubeBox: cesta k efektivnější výrobě ve společnosti Kovoturn


Plně vytížené výrobní kapacity a nedostatek kvalifikované obsluhy CNC strojů. Právě tyto důvody vedly společnost Kovoturn k hledání možností automatizace u opakované výroby dílců v dostatečných sériích.
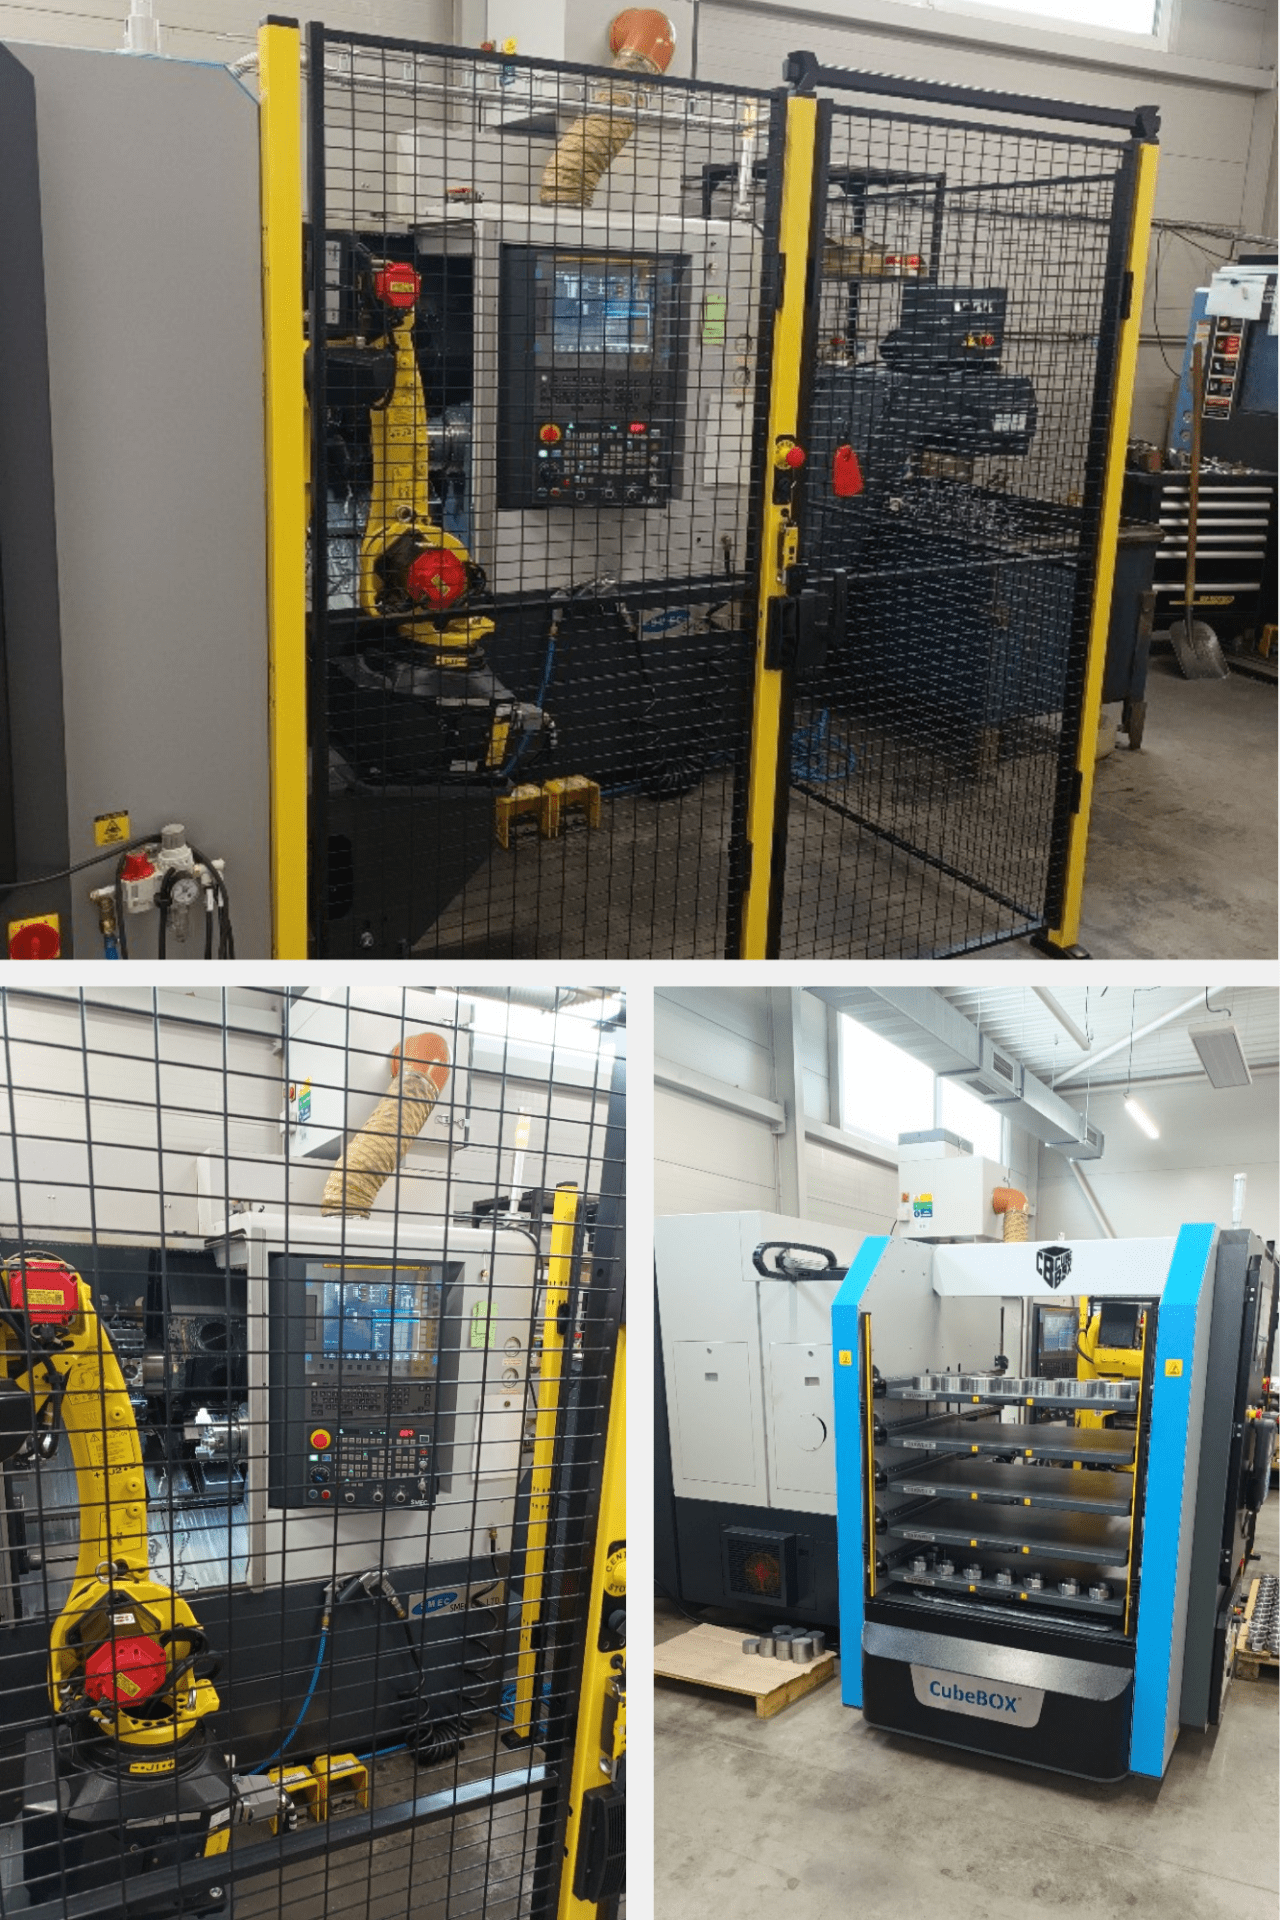
Cestu k automatizaci se firma rozhodla rozdělit do dvou etap. Nejprve pořídila soustruh SMEC, který následně doplnila o robotickou buňku CubeBox. Díky tomu mohla automatizaci zavést na již provozovaném stroji a postupně hledat další možnosti jejího využití.
Od vytížené výroby k automatické obsluze
Cílem projektu bylo nahradit manuální zakládání polotovarů a vykládání hotových dílců robotem. Obsluha tak nemusí být u stroje přítomna po celou dobu obrábění a může svůj čas věnovat také dalším činnostem.
Automatizace jako druhý krok
Robotizaci Kovoturn od začátku plánoval pro konkrétní opakovanou výrobu pro svého zákazníka. V době pořízení soustruhu ale objem této zakázky klesl a nebylo jisté, zda se vrátí na původní úroveň. Firma proto nejprve pořídila samotný soustruh SMEC, který mohla okamžitě využít pro běžnou zakázkovou výrobu. Robotickou buňku CubeBox doplnila až ve chvíli, kdy se objemy výroby opět stabilizovaly.
Tento postup pomohl snížit investiční riziko a zároveň umožnil získat zkušenosti s provozem stroje ještě před jeho automatizací. Během této doby se navíc ukázalo, které další dílce by bylo možné zařadit do robotizované výroby.
Co přinesl postup ve dvou krocích?
- Nižší investiční riziko – robotickou buňku firma pořídila až ve chvíli, kdy pro ni měla odpovídající využití.
- Odladěný proces – automatizovala se technologie, která už byla na stroji ověřená, což usnadnilo náběh robotické buňky.
- Širší výběr vhodných dílců – během provozu samotného stroje se ukázalo, které další dílce lze do automatizované výroby zařadit.
- Ověření koncepce – CubeBox bylo možné doplnit k již provozovanému stroji bez větších komplikací.
Další krok: automatické měření
Možnosti automatizace tím nekončí. V další fázi chce Kovoturn doplnit robotické pracoviště o automatické měření rozměrů během výroby.
Tím by se omezila potřeba pravidelné kontroly ze strany obsluhy a otevřela se možnost delšího bezobslužného provozu. Obsluha by se tak mohla věnovat dalším činnostem, zatímco by robotické pracoviště zajišťovalo větší část výrobního procesu.
Případ Kovoturnu ukazuje, že automatizaci lze zavádět postupně a přizpůsobovat ji aktuálním potřebám výroby. Robotická obsluha přitom nemusí zůstat omezená na jedinou zakázku, ale může se postupně uplatnit i při výrobě dalších vhodných dílců.
 Katalog